Punjabi
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ਸਟੀਲ ਬਣਤਰ ਉਤਪਾਦਨ ਤਕਨਾਲੋਜੀ ਦਾ ਵਿਸ਼ਲੇਸ਼ਣ
Ⅰ ਸੰਖੇਪ ਜਾਣਕਾਰੀ
ਸਟੀਲ ਬਣਤਰ ਨਿਰਮਾਣਡਿਜ਼ਾਇਨ ਡਰਾਇੰਗ ਨੂੰ ਭੌਤਿਕ ਢਾਂਚਾਗਤ ਹਿੱਸਿਆਂ ਵਿੱਚ ਬਦਲਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਇਸ ਦਾ ਮੁੱਖ ਉਦੇਸ਼ ਸਟੀਲ ਦੀਆਂ ਸਮੱਗਰੀਆਂ ਨੂੰ ਫੈਕਟਰੀ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੁਆਰਾ ਡਿਜ਼ਾਈਨ ਲੋੜਾਂ ਦੀ ਪਾਲਣਾ ਵਿੱਚ ਯੋਗ ਸਟੀਲ ਸਟ੍ਰਕਚਰਲ ਮੈਂਬਰਾਂ ਵਿੱਚ ਪ੍ਰੋਸੈਸ ਕਰਨਾ ਹੈ, ਜਦੋਂ ਕਿ ਸਟੀਲ ਦੀਆਂ ਸੈਕਸ਼ਨਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਮੂਲ ਰੂਪ ਵਿੱਚ ਬਦਲਿਆ ਨਹੀਂ ਜਾਂਦਾ ਹੈ।
ਸਟੀਲ ਬਣਤਰ ਦੀ ਉਤਪਾਦਨ ਤਕਨਾਲੋਜੀ ਆਮ ਤੌਰ 'ਤੇ ਮਕੈਨੀਕਲ ਨਿਰਮਾਣ ਦੇ ਸਮਾਨ ਹੈ। ਹਾਲਾਂਕਿ, ਇਹ ਦਿੱਤੇ ਗਏ ਕਿ ਸਟੀਲ ਬਣਤਰ ਦੇ ਉਤਪਾਦ ਆਖਰਕਾਰ ਨਿਰਮਾਣ ਸਾਈਟਾਂ 'ਤੇ ਇਕੱਠੇ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਇਸ ਦੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਸ਼ੁੱਧਤਾ ਨਿਯੰਤਰਣ ਅਤੇ ਵਿਗਾੜ ਦੀ ਰੋਕਥਾਮ 'ਤੇ ਵਧੇਰੇ ਜ਼ੋਰ ਦਿੰਦੀਆਂ ਹਨ।
Ⅱ. ਸਟੀਲ ਢਾਂਚੇ ਦੇ ਉਤਪਾਦਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਪ੍ਰਵਾਹ ਚਾਰਟ
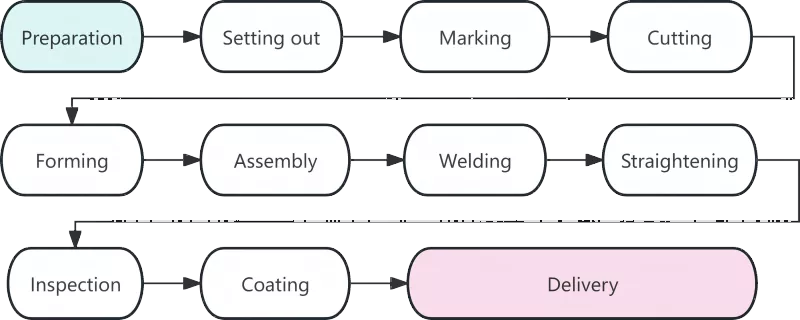
Ⅲ ਹਰੇਕ ਕਾਰਜ ਵਿਧੀ ਦਾ ਵਿਸਤ੍ਰਿਤ ਵਿਸ਼ਲੇਸ਼ਣ
|
ਪ੍ਰਕਿਰਿਆ |
ਵਰਣਨ |
|
ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ |
ਸਮੱਗਰੀ ਦੀ ਤਿਆਰੀ ਸਟੀਲ ਬਣਤਰ ਦੇ ਨਿਰਮਾਣ ਦੀ ਸ਼ੁਰੂਆਤ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ, ਅਤੇ ਇਸਦੀ ਗੁਣਵੱਤਾ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਸਾਰੀਆਂ ਅਗਲੀਆਂ ਕਾਰਜ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਇਸ ਪੜਾਅ 'ਤੇ ਮੁੱਖ ਕੰਮਾਂ ਵਿੱਚ ਸਮੱਗਰੀ ਦੀ ਸਵੀਕ੍ਰਿਤੀ, ਸਿੱਧਾ ਕਰਨਾ ਅਤੇ ਸਤਹ ਦੀ ਸਫਾਈ ਸ਼ਾਮਲ ਹੈ। ਸਟੀਲ ਸਮੱਗਰੀ ਫੈਕਟਰੀ ਵਿੱਚ ਪਹੁੰਚਣ ਤੋਂ ਬਾਅਦ, ਅਸਲ ਉਤਪਾਦਾਂ ਦੇ ਵਿਰੁੱਧ ਉਹਨਾਂ ਦੇ ਸਮੱਗਰੀ ਸਰਟੀਫਿਕੇਟ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾਵੇਗੀ। ਮੁੱਖ ਸਟ੍ਰਕਚਰਲ ਕੰਪੋਨੈਂਟਸ ਵਿੱਚ ਵਰਤੇ ਜਾਣ ਵਾਲੇ ਸਟੀਲ ਲਈ ਰਸਾਇਣਕ ਰਚਨਾ ਅਤੇ ਮਕੈਨੀਕਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਮੁੜ-ਮੁਆਇਨਾ ਕੀਤਾ ਜਾਵੇਗਾ। ਆਵਾਜਾਈ ਦੇ ਦੌਰਾਨ ਵਿਗੜੇ ਹੋਏ ਸਟੀਲਾਂ ਨੂੰ ਰੋਲਰ ਸਟ੍ਰੇਟਨਰ ਜਾਂ ਹਾਈਡ੍ਰੌਲਿਕ ਜੈਕਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਸਿੱਧਾ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਤਜਰਬਾ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਲਗਭਗ 80% ਅਯਾਮੀ ਗਲਤੀਆਂ ਨੂੰ ਖਾਲੀ ਕਰਨ ਵਿੱਚ ਅਸਿੱਧੇ ਕੱਚੇ ਮਾਲ ਦੇ ਨਤੀਜੇ ਵਜੋਂ ਹੁੰਦੇ ਹਨ। |
|
ਲੋਫਟਿੰਗ |
ਸਟੀਲ ਬਣਤਰ ਨਿਰਮਾਣ ਵਿੱਚ ਸ਼ੁੱਧਤਾ ਨਿਯੰਤਰਣ ਲਈ ਲੋਫਟਿੰਗ ਪਹਿਲਾ ਮਹੱਤਵਪੂਰਨ ਕਦਮ ਹੈ। ਸਮਰਪਿਤ ਪਲੇਟਫਾਰਮਾਂ ਜਾਂ ਲੇਆਉਟ ਟੇਬਲਾਂ 'ਤੇ, ਤਕਨੀਸ਼ੀਅਨ ਹਿੱਸਿਆਂ ਦੇ ਆਕਾਰਾਂ ਨੂੰ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨ ਲਈ ਡਿਜ਼ਾਈਨ ਡਰਾਇੰਗ ਦੇ ਅਨੁਸਾਰ 1:1 ਦੇ ਅਨੁਪਾਤ 'ਤੇ ਪੂਰੇ-ਸਕੇਲ ਕੰਪੋਨੈਂਟ ਜੋੜਾਂ ਅਤੇ ਰੂਪਰੇਖਾਵਾਂ ਖਿੱਚਦੇ ਹਨ। ਡਰਾਇੰਗ ਮਾਪਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਤੋਂ ਇਲਾਵਾ, ਵੈਲਡਿੰਗ ਸੰਕੁਚਨ ਭੱਤਾ ਸੰਬੰਧਿਤ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੁਆਰਾ ਲੋੜ ਅਨੁਸਾਰ ਰਾਖਵਾਂ ਰੱਖਿਆ ਜਾਵੇਗਾ। ਆਮ ਤੌਰ 'ਤੇ, ਹਰੇਕ ਬੱਟ ਵੇਲਡ ਲਈ 1 ਤੋਂ 1.5 ਮਿਲੀਮੀਟਰ ਦਾ ਭੱਤਾ ਵੱਖਰਾ ਰੱਖਿਆ ਜਾਵੇਗਾ। |
|
ਨਿਸ਼ਾਨਦੇਹੀ |
ਸਕ੍ਰਾਈਬਿੰਗ ਵਜੋਂ ਵੀ ਜਾਣਿਆ ਜਾਂਦਾ ਹੈ, ਮਾਰਕਿੰਗ ਸਟੀਲ ਪਲੇਟਾਂ ਅਤੇ ਭਾਗਾਂ 'ਤੇ ਕੰਪੋਨੈਂਟ ਦੀ ਰੂਪਰੇਖਾ ਲਈ ਮੋਰੀ ਸਥਿਤੀਆਂ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਲਾਈਨਾਂ ਨੂੰ ਨਿਸ਼ਾਨਬੱਧ ਕਰਨ ਲਈ ਟੈਂਪਲੇਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ। ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਦਰ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰਨ ਲਈ "ਵੱਡੇ ਹਿੱਸੇ ਪਹਿਲਾਂ, ਛੋਟੇ ਹਿੱਸੇ ਬਾਅਦ ਵਿੱਚ" ਦੇ ਸਿਧਾਂਤ ਦੀ ਪਾਲਣਾ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਅਨੁਕੂਲਿਤ ਲੇਆਉਟ ਦੁਆਰਾ, ਸਮੁੱਚੀ ਸਮੱਗਰੀ ਉਪਯੋਗਤਾ ਦਰ 85% ਤੋਂ ਵੱਧ ਤੱਕ ਪਹੁੰਚ ਸਕਦੀ ਹੈ, ਅਤੇ ਆਲ੍ਹਣੇ ਦੇ ਅਨੁਕੂਲਨ ਦੇ ਬਾਅਦ ਇਹ 92% ਤੋਂ ਵੱਧ ਵੀ ਹੋ ਸਕਦੀ ਹੈ। |
|
ਕੱਟਣਾ |
ਕੱਟਣਾ ਕੱਚੇ ਮਾਲ ਨੂੰ ਨਿਸ਼ਾਨਬੱਧ ਲਾਈਨਾਂ ਦੇ ਨਾਲ ਵੱਖਰੇ ਹਿੱਸਿਆਂ ਵਿੱਚ ਵੱਖ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਮੁੱਖ ਧਾਰਾ ਕੱਟਣ ਦੇ ਢੰਗਾਂ ਵਿੱਚ ਗੈਸ ਕਟਿੰਗ, ਪਲਾਜ਼ਮਾ ਕਟਿੰਗ ਅਤੇ ਲੇਜ਼ਰ ਕਟਿੰਗ ਸ਼ਾਮਲ ਹਨ। ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਕੱਟਣ ਵਾਲੀ ਤਕਨਾਲੋਜੀ ਦੀ ਵਿਆਪਕ ਵਰਤੋਂ ਨੇ ਸਟੀਲ ਬਣਤਰ ਦੇ ਨਿਰਮਾਣ ਦੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕੀਤਾ ਹੈ। ਕੁਝ ਕੱਟ ਵਾਲੀਆਂ ਸਤਹਾਂ ਸੈਕੰਡਰੀ ਕਿਨਾਰੇ ਦੀ ਪ੍ਰਕਿਰਿਆ ਤੋਂ ਬਿਨਾਂ ਸਿੱਧੀ ਵੈਲਡਿੰਗ ਲਈ ਯੋਗ ਹਨ। |
|
ਬਣਾਉਣਾ |
ਗੈਰ-ਲੀਨੀਅਰ ਕੰਪੋਨੈਂਟ ਜਿਵੇਂ ਕਿ ਕਰਵ ਬੀਮ ਅਤੇ ਬੈਂਟ ਪਾਈਪਾਂ ਨੂੰ ਠੰਡੇ ਮੋੜ ਜਾਂ ਗਰਮ ਮੋੜ ਦੁਆਰਾ ਆਕਾਰ ਦਿੱਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਠੰਡਾ ਝੁਕਣਾ ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ 'ਤੇ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਆਮ ਕਰਵ ਵਾਲੇ ਹਿੱਸਿਆਂ 'ਤੇ ਲਾਗੂ ਹੁੰਦਾ ਹੈ। ਗਰਮ ਝੁਕਣ ਲਈ, ਸਟੀਲ ਨੂੰ ਝੁਕਣ ਤੋਂ ਪਹਿਲਾਂ 900-1100° C ਤੱਕ ਗਰਮ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨੂੰ ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਜਾਂ ਛੋਟੇ ਝੁਕਣ ਵਾਲੇ ਰੇਡੀਏ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਅਪਣਾਇਆ ਜਾਂਦਾ ਹੈ। |
|
ਅਸੈਂਬਲੀ |
ਅਸੈਂਬਲੀ ਦਾ ਅਰਥ ਹੈ ਡਰਾਇੰਗ ਦੁਆਰਾ ਲੋੜ ਅਨੁਸਾਰ ਪ੍ਰੋਸੈਸ ਕੀਤੇ ਭਾਗਾਂ ਨੂੰ ਜੋੜਨਾ ਅਤੇ ਟੇਕ ਵੈਲਡਿੰਗ ਦੁਆਰਾ ਉਹਨਾਂ ਨੂੰ ਅਸਥਾਈ ਤੌਰ 'ਤੇ ਫਿਕਸ ਕਰਨਾ। ਸਟੈਂਡਰਡ ਅਸੈਂਬਲੀ ਪ੍ਰਕਿਰਿਆ ਇਸ ਤਰ੍ਹਾਂ ਹੈ: ਫਲੈਂਜ ਪਲੇਟਾਂ ਦੇ ਸਪਲਾਇਸ ਸੀਮ ਨੂੰ ਪੀਸੋ → ਵੈਬ ਪਲੇਟਾਂ 'ਤੇ ਬਰਰ ਹਟਾਓ → ਅਸੈਂਬਲੀ ਮਸ਼ੀਨ ਨਾਲ ਸਟੀਕ ਸਥਿਤੀ ਪ੍ਰਾਪਤ ਕਰੋ → ਸਿੰਗਲ-ਸਾਈਡ ਟੀ-ਸੈਕਸ਼ਨ ਸਟੀਲ ਦੀ ਪੂਰੀ ਅਸੈਂਬਲੀ → ਅਸੈਂਬਲੀ ਨੂੰ ਫਲਿਪ ਕਰੋ ਅਤੇ ਸਮੁੱਚੇ ਰੂਪ ਨੂੰ ਪੂਰਾ ਕਰੋ। |
|
ਵੈਲਡਿੰਗ |
ਵੈਲਡਿੰਗ ਉੱਚ ਤਕਨੀਕੀ ਲੋੜਾਂ ਅਤੇ ਸਖਤ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਦੇ ਨਾਲ ਸਟੀਲ ਢਾਂਚੇ ਦੇ ਨਿਰਮਾਣ ਵਿੱਚ ਮੁੱਖ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਆਮ ਤੌਰ 'ਤੇ ਵਰਤੇ ਜਾਂਦੇ ਵੈਲਡਿੰਗ ਤਰੀਕਿਆਂ ਵਿੱਚ ਆਟੋਮੈਟਿਕ ਡੁੱਬੀ ਚਾਪ ਵੈਲਡਿੰਗ, CO₂ ਗੈਸ ਸ਼ੀਲਡ ਵੈਲਡਿੰਗ ਅਤੇ ਸ਼ੀਲਡ ਮੈਟਲ ਆਰਕ ਵੈਲਡਿੰਗ ਸ਼ਾਮਲ ਹਨ। |
|
ਸਿੱਧਾ ਕਰਨਾ |
ਵੈਲਡਿੰਗ ਦੌਰਾਨ ਪੈਦਾ ਹੋਣ ਵਾਲਾ ਥਰਮਲ ਤਣਾਅ ਕੰਪੋਨੈਂਟ ਵਿਗਾੜ ਦਾ ਕਾਰਨ ਬਣਦਾ ਹੈ, ਜਿਸ ਨੂੰ ਅਸਲੀ ਜਿਓਮੈਟ੍ਰਿਕ ਸ਼ਕਲ ਨੂੰ ਬਹਾਲ ਕਰਨ ਲਈ ਸਿੱਧਾ ਕਰਕੇ ਖਤਮ ਕੀਤਾ ਜਾਵੇਗਾ। ਸਿੱਧੇ ਕਰਨ ਦੇ ਆਮ ਤਰੀਕਿਆਂ ਵਿੱਚ ਮਕੈਨੀਕਲ ਸਿੱਧਾ ਕਰਨਾ, ਫਲੇਮ ਸਿੱਧਾ ਕਰਨਾ ਅਤੇ ਸੰਯੁਕਤ ਸਿੱਧਾ ਕਰਨਾ ਸ਼ਾਮਲ ਹੈ। ਇੱਕੋ ਸਥਿਤੀ 'ਤੇ ਹੀਟਿੰਗ ਤਿੰਨ ਵਾਰ ਤੋਂ ਵੱਧ ਨਹੀਂ ਕੀਤੀ ਜਾਵੇਗੀ, ਅਤੇ ਓਵਰਹੀਟਿੰਗ ਦੀ ਸਖ਼ਤ ਮਨਾਹੀ ਹੈ। |
|
ਨਿਰੀਖਣ |
ਸਮੁੱਚੀ ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚੋਂ ਲੰਘਦੇ ਹੋਏ, ਨਿਰੀਖਣ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਇੱਕ ਮੁੱਖ ਗਰੰਟੀ ਵਜੋਂ ਕੰਮ ਕਰਦਾ ਹੈ। ਪੜਾਅਵਾਰ ਨਿਰੀਖਣ ਵਿੱਚ ਮੁੱਖ ਤੌਰ 'ਤੇ ਕੱਚੇ ਮਾਲ ਦੀ ਜਾਂਚ, ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਨਿਰੀਖਣ ਅਤੇ ਪੋਸਟ-ਵੈਲਡਿੰਗ ਨਿਰੀਖਣ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ। ਵੇਲਡ ਦੇ ਅੰਦਰ ਘਾਤਕ ਨੁਕਸ ਜਿਵੇਂ ਕਿ ਚੀਰ ਅਤੇ ਅਧੂਰੇ ਫਿਊਜ਼ਨ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ ਹੈ। |
|
ਪਰਤ |
ਕੋਟਿੰਗ ਸਟੀਲ ਬਣਤਰ ਲਈ ਖੋਰ ਵਿਰੋਧੀ ਅਤੇ ਅੱਗ ਸੁਰੱਖਿਆ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ. ਸਟੈਂਡਰਡ ਕੋਟਿੰਗ ਸਿਸਟਮ ਵਿੱਚ ਤਿੰਨ ਪਰਤਾਂ ਹੁੰਦੀਆਂ ਹਨ: ਜ਼ਿੰਕ-ਅਮੀਰ ਈਪੌਕਸੀ ਪ੍ਰਾਈਮਰ, ਈਪੌਕਸੀ ਮਾਈਕਸੀਅਸ ਆਇਰਨ ਇੰਟਰਮੀਡੀਏਟ ਕੋਟ, ਅਤੇ ਪੌਲੀਯੂਰੇਥੇਨ ਜਾਂ ਫਲੋਰੋਕਾਰਬਨ ਟਾਪਕੋਟ। ਅੱਗ-ਰੋਧਕ ਕੋਟਿੰਗ ਨੂੰ ਕਈ ਪਤਲੇ ਕੋਟਾਂ ਵਿੱਚ ਲਾਗੂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਕੋਟਿੰਗ ਓਪਰੇਸ਼ਨ ਲਈ ਅੰਬੀਨਟ ਤਾਪਮਾਨ 5°C ਤੋਂ ਘੱਟ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ, ਸਾਪੇਖਿਕ ਨਮੀ 85% ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ, ਅਤੇ ਸਟੀਲ ਦੀ ਸਤਹ ਦਾ ਤਾਪਮਾਨ ਤ੍ਰੇਲ ਦੇ ਬਿੰਦੂ ਤੋਂ ਘੱਟੋ ਘੱਟ 3°C ਵੱਧ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। |
|
ਫੈਕਟਰੀ ਤੋਂ ਡਿਲਿਵਰੀ |
ਡਿਲਿਵਰੀ ਸਟੀਲ ਬਣਤਰ ਨਿਰਮਾਣ ਦਾ ਅੰਤਮ ਪੜਾਅ ਹੈ। ਅੰਤਮ ਨਿਰੀਖਣ ਪਾਸ ਕਰਨ ਵਾਲੇ ਭਾਗਾਂ ਨੂੰ ਵਿਲੱਖਣ ਸੀਰੀਅਲ ਨੰਬਰ ਅਤੇ ਅੰਕ ਦਿੱਤੇ ਜਾਣਗੇ। ਭਾਗਾਂ ਨੂੰ ਇੰਸਟਾਲੇਸ਼ਨ ਕ੍ਰਮ ਦੇ ਅਨੁਸਾਰ ਸਮੂਹਾਂ ਵਿੱਚ ਬੰਡਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਕੋਟਿੰਗ ਦੇ ਖੁਰਚਿਆਂ ਨੂੰ ਰੋਕਣ ਲਈ ਲੱਕੜ ਦੇ ਬਲਾਕ ਜਾਂ ਰਬੜ ਦੀਆਂ ਗੈਸਕੇਟਾਂ ਨੂੰ ਹਿੱਸਿਆਂ ਦੇ ਵਿਚਕਾਰ ਰੱਖਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। |
IV. ਆਧੁਨਿਕ ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਮੈਨੂਫੈਕਚਰਿੰਗ ਤਕਨਾਲੋਜੀ ਦੇ ਵਿਕਾਸ ਦੇ ਰੁਝਾਨ
ਆਧੁਨਿਕ ਸਟੀਲ ਬਣਤਰਉਤਪਾਦਨ ਸ਼ੁੱਧਤਾ ਅਤੇ ਕੁਸ਼ਲਤਾ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ ਨਿਰਮਾਣ ਵਧਦੀ ਬੁੱਧੀਮਾਨ ਅਤੇ ਮਸ਼ੀਨੀਕਰਨ ਹੋ ਰਿਹਾ ਹੈ। ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਤਕਨਾਲੋਜੀ, ਆਟੋਮੈਟਿਕ ਵੈਲਡਿੰਗ, ਬੀਆਈਐਮ ਐਪਲੀਕੇਸ਼ਨ ਅਤੇ ਪ੍ਰੀ-ਅਸੈਂਬਲੀ ਲਈ ਵਰਚੁਅਲ ਸਿਮੂਲੇਸ਼ਨ ਉਦਯੋਗ ਦੇ ਭਵਿੱਖ ਦੇ ਵਿਕਾਸ ਦੇ ਰੁਝਾਨਾਂ ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ।
ਸਟੀਲ ਬਣਤਰ ਦਾ ਉਤਪਾਦਨ ਇੱਕ ਸੰਪੂਰਨ ਪ੍ਰਣਾਲੀ ਹੈ ਜਿਸ ਵਿੱਚ ਨੇੜਿਓਂ ਜੁੜੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ, ਉੱਚ ਸ਼ੁੱਧਤਾ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਅਤੇ ਸਖਤ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ ਸ਼ਾਮਲ ਹਨ। ਲੇਆਉਟ ਤੋਂ ਲੈ ਕੇ ਕੋਟਿੰਗ ਤੱਕ ਹਰ ਪ੍ਰਕਿਰਿਆ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਤਿਆਰ ਉਤਪਾਦਾਂ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਬੁੱਧੀਮਾਨ ਤਕਨਾਲੋਜੀਆਂ ਦੀ ਵਿਆਪਕ ਵਰਤੋਂ ਦੇ ਨਾਲ, ਸਟੀਲ ਦੇ ਢਾਂਚੇ ਲਈ ਸਖਤ ਮਾਪਦੰਡ ਅਪਣਾਏ ਜਾਣਗੇ, ਜਿਸ ਨਾਲ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਵਿੱਚ ਹੋਰ ਸੁਧਾਰ ਹੋਵੇਗਾ।
ਸੰਬੰਧਿਤ ਖ਼ਬਰਾਂ
- ਸਟੀਲ ਫਰੇਮ ਘੋੜੇ ਦੇ ਸਥਿਰ ਨਿਰਮਾਣ ਲਈ ਢੁਕਵੇਂ ਆਕਾਰ ਦੀ ਚੋਣ ਕਿਵੇਂ ਕਰੀਏ?
- ਆਨ-ਸਾਈਟ ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਅਸੈਂਬਲੀ + ਇੰਟੈਗਰਲ ਹੋਸਟਿੰਗ ਕੰਸਟ੍ਰਕਸ਼ਨ ਵਰਕਫਲੋ + ਮੁੱਖ ਵਿਚਾਰ
- ਆਧੁਨਿਕ ਰਹਿਣ ਲਈ ਡਬਲ ਲੇਅਰ ਪ੍ਰੀਫੈਬ ਸਟੀਲ ਫਰੇਮ ਹਾਊਸ ਦੀ ਉਸਾਰੀ ਕਿਉਂ ਚੁਣੋ?
- ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਫੈਕਟਰੀ ਬਿਲਡਿੰਗਾਂ ਦੇ ਡਿਜ਼ਾਈਨ ਅਤੇ ਨਿਰਮਾਣ ਲਈ ਨੌਂ ਮੁੱਖ ਨੁਕਤੇ
- ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਚਿਕਨ ਸ਼ੈੱਡ ਦੀ ਉਸਾਰੀ ਪੋਲਟਰੀ ਫਾਰਮਾਂ ਦੇ ਪ੍ਰਬੰਧਨ ਨੂੰ ਕਿਵੇਂ ਸੁਧਾਰ ਸਕਦੀ ਹੈ?
- "ਲੋਕੋਮੋਟਿਵ-ਸ਼ੈਲੀ" ਉਦਯੋਗਿਕ ਇਮਾਰਤਾਂ: ਕੀ 3-ਮੰਜ਼ਲਾ ਦਫਤਰ ਸਟੀਲ ਜਾਂ ਕੰਕਰੀਟ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ?
ਮੈਨੂੰ ਇੱਕ ਸੁਨੇਹਾ ਛੱਡੋ