Punjabi
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਦੇ ਬਾਕਸ ਕਾਲਮ ਪ੍ਰੋਸੈਸਿੰਗ ਫਲੋ ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ ਐਪਲੀਕੇਸ਼ਨ ਪ੍ਰਾਪਤੀਆਂ
I. ਜਨਰਲ ਲੇਆਉਟ ਡਰਾਇੰਗ
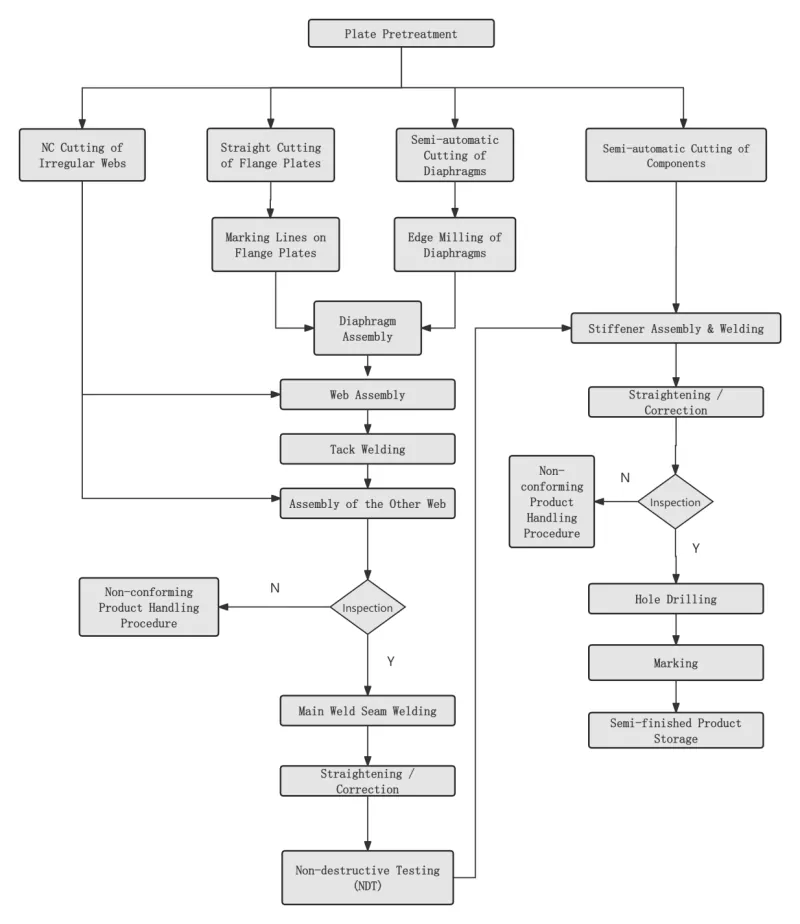
Ⅱ. ਕੁੰਜੀ ਪ੍ਰਕਿਰਿਆ
|
ਕਦਮ 1 ਸਟੀਲ ਪਲੇਟ ਸਰਫੇਸ ਪ੍ਰੀਟਰੀਟਮੈਂਟ |
ਸਟੀਲ ਪਲੇਟ ਨੂੰ ਖਾਲੀ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਡਿਜ਼ਾਈਨ ਜਾਂ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਸਾਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ. |
|
|
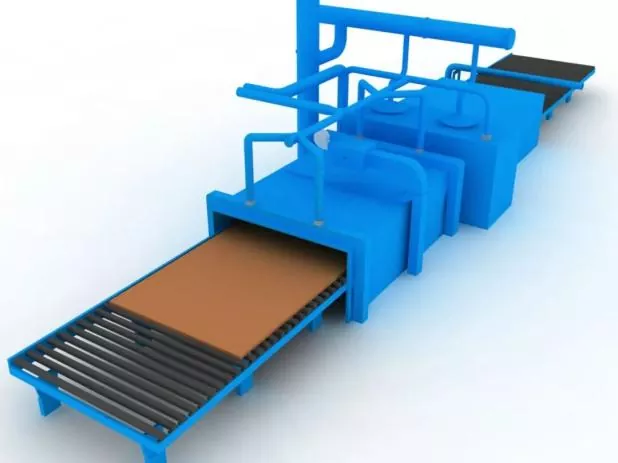
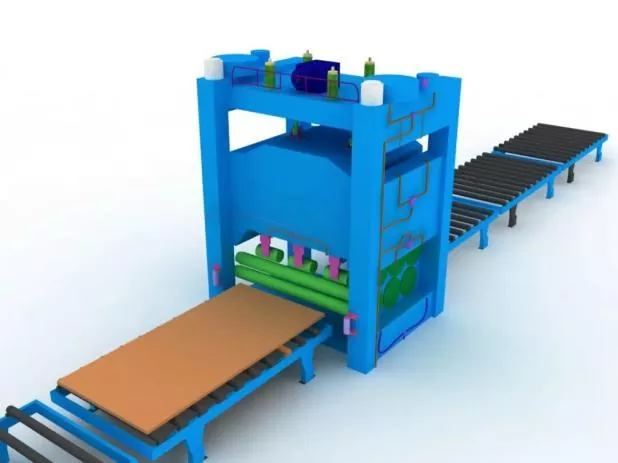
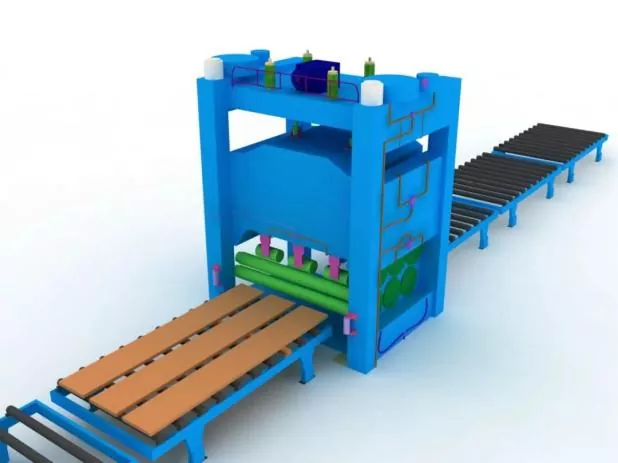
ਕਦਮ 2 ਸਟੀਲ ਪਲੇਟ ਨੂੰ ਸਿੱਧਾ ਕਰਨਾ |
ਸਟੀਲ ਪਲੇਟ ਦੀ ਸ਼ੁੱਧਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਅਤੇ ਸਟੀਲ ਪਲੇਟ ਦੇ ਅੰਦਰੂਨੀ ਬਕਾਇਆ ਤਣਾਅ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਣ ਲਈ ਸਟੀਲ ਪਲੇਟ ਦੀ ਪ੍ਰੀ-ਟਰੀਟਮੈਂਟ ਤੋਂ ਬਾਅਦ ਸਮੁੱਚੀ ਸਿੱਧੀ ਕੀਤੀ ਜਾਵੇਗੀ। |
|
|
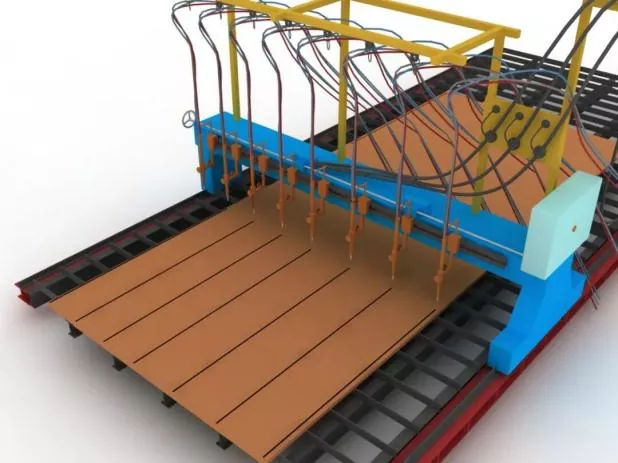
ਕਦਮ 3 ਪੁਰਜ਼ਿਆਂ ਨੂੰ ਕੱਟਣਾ ਅਤੇ ਖਾਲੀ ਕਰਨਾ |
ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ, ਕਟਿੰਗ ਮਸ਼ੀਨ ਨੂੰ ਐਡਜਸਟ ਕਰੋ, ਨੋਜ਼ਲ ਮਾਡਲ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਅਤੇ ਹਵਾ ਦੇ ਦਬਾਅ ਦੀ ਸਥਿਰਤਾ ਦੀ ਜਾਂਚ ਕਰੋ। |
|
|
ਕੱਟਣ ਦੇ ਦੌਰਾਨ, ਪਹਿਲਾਂ ਸਟੀਲ ਪਲੇਟ ਦੀ ਕਟਿੰਗ ਸੀਮ ਨੂੰ ਪਹਿਲਾਂ ਤੋਂ ਗਰਮ ਕਰੋ, ਅਤੇ ਕੱਟਣ ਦੀ ਗਤੀ ਨੂੰ ਸਖਤੀ ਨਾਲ ਨਿਯੰਤਰਿਤ ਕਰੋ। |
||
|
ਪੜਾਅ 4 ਭਾਗਾਂ ਦਾ ਸੈਕੰਡਰੀ ਸਿੱਧਾ ਕਰਨਾ |
ਅਸੈਂਬਲੀ ਦੀ ਸ਼ੁੱਧਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਅਤੇ ਸਟੀਲ ਪਲੇਟਾਂ ਦੇ ਅੰਦਰੂਨੀ ਬਕਾਇਆ ਤਣਾਅ ਨੂੰ ਘਟਾਉਣ ਲਈ ਸਟੀਲ ਪਲੇਟ ਨੂੰ ਖਾਲੀ ਕਰਨ ਤੋਂ ਬਾਅਦ ਕੀਤਾ ਗਿਆ। |
|
|
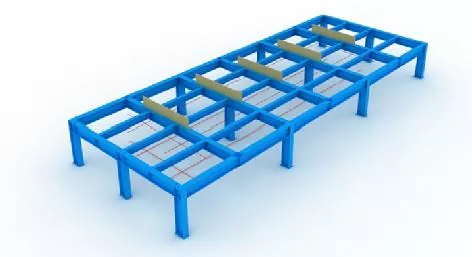
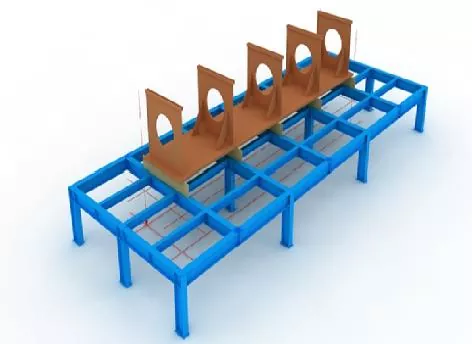
ਕਦਮ 5 ਜਿਗਸ ਅਤੇ ਲੇਆਉਟ ਲਾਈਨਾਂ ਦੀ ਸੈਟਿੰਗ |
ਅਸੈਂਬਲੀ ਤੋਂ ਪਹਿਲਾਂ, ਲੇਆਉਟ ਲਾਈਨਾਂ ਅਤੇ ਜਿਗਸ ਨੂੰ ਪਹਿਲਾਂ ਸੈੱਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। |
|
|
ਜਿਗ ਇੰਸਟਾਲੇਸ਼ਨ ਦੇ ਦੌਰਾਨ, ਚੋਟੀ ਦੇ ਖੁੱਲਣ ਦੇ ਹਰੀਜੱਟਲ ਪੱਧਰ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਲੋੜੀਂਦੀ ਕਠੋਰਤਾ ਅਤੇ ਤਾਕਤ ਦੀ ਗਰੰਟੀ ਦਿੱਤੀ ਜਾਵੇਗੀ। |
||
|
ਸਾਰੀਆਂ ਜਿਗਸ ਅਤੇ ਲੇਆਉਟ ਲਾਈਨਾਂ ਨੂੰ ਨਿਰੀਖਣ ਕੀਤੇ ਜਾਣ ਅਤੇ ਮਨੋਨੀਤ ਕਰਮਚਾਰੀਆਂ ਦੁਆਰਾ ਮਨਜ਼ੂਰ ਕੀਤੇ ਜਾਣ ਤੋਂ ਬਾਅਦ ਹੀ ਵਰਤੋਂ ਵਿੱਚ ਲਿਆਂਦਾ ਜਾ ਸਕਦਾ ਹੈ। |
||
|
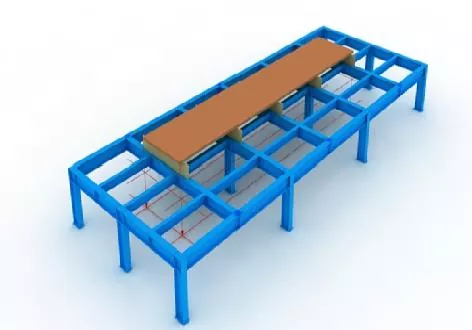
ਕਦਮ 6 ਹੇਠਲੇ ਪੈਨਲ ਦੀ ਸਥਿਤੀ |
ਪਲੰਬ ਬੌਬ ਅਤੇ ਲੇਆਉਟ ਲਾਈਨਾਂ ਦੁਆਰਾ ਸਹੀ ਸਥਿਤੀ ਵਿੱਚ. |
|
|
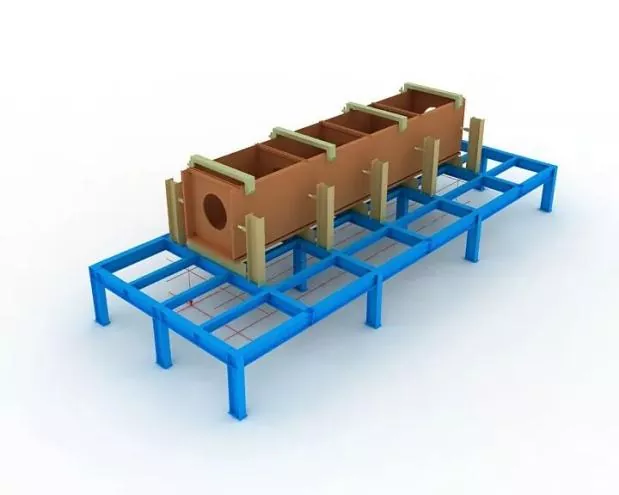
ਕਦਮ 7 ਡਾਇਆਫ੍ਰਾਮ ਅਸੈਂਬਲੀ |
ਡਾਇਆਫ੍ਰਾਮ ਦੇ ਅਸੈਂਬਲੀ ਤੋਂ ਪਹਿਲਾਂ, ਹੇਠਲੇ ਪੈਨਲ 'ਤੇ ਸਥਿਤੀ ਦੀਆਂ ਲਾਈਨਾਂ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ, ਅਤੇ ਪੀਸਣ ਵਾਲੇ ਪਹੀਏ ਨਾਲ ਲਾਈਨਾਂ ਦੇ ਦੋਵੇਂ ਪਾਸੇ ਫਲੋਟਿੰਗ ਜੰਗਾਲ ਨੂੰ ਹਟਾਓ। |
|
|
ਡਾਇਆਫ੍ਰਾਮ ਦੇ ਖੜ੍ਹਨ ਤੋਂ ਬਾਅਦ, ਟੇਕ ਵੈਲਡਿੰਗ ਦੁਆਰਾ ਉਹਨਾਂ ਨੂੰ ਠੀਕ ਕਰੋ। |
||
|
ਕਦਮ 8 ਵੈੱਬ ਅਸੈਂਬਲੀ |
ਵੈੱਬ ਦੇ ਇਕੱਠੇ ਹੋਣ ਅਤੇ ਯੋਗ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਇਸਨੂੰ ਇੱਕ ਜੈਕ ਨਾਲ ਡਾਇਆਫ੍ਰਾਮ ਦੇ ਵਿਰੁੱਧ ਕੱਸ ਕੇ ਜੈਕ ਕਰੋ, ਫਿਰ ਇਸਨੂੰ ਟੇਕ ਵੈਲਡਿੰਗ ਦੁਆਰਾ ਠੀਕ ਕਰੋ।
|
|
|
ਕਦਮ 9 ਉੱਪਰ ਪੈਨਲ ਅਸੈਂਬਲੀ |
ਪਲੰਬ ਬੌਬ ਨਾਲ ਉਪਰਲੇ ਪੈਨਲ ਦੀ ਸਟੀਕ ਸਥਿਤੀ ਨੂੰ ਪੂਰਾ ਕਰੋ, ਫਿਰ ਟੈਕ ਵੈਲਡਿੰਗ ਦੁਆਰਾ ਠੀਕ ਕਰੋ। |
|
|
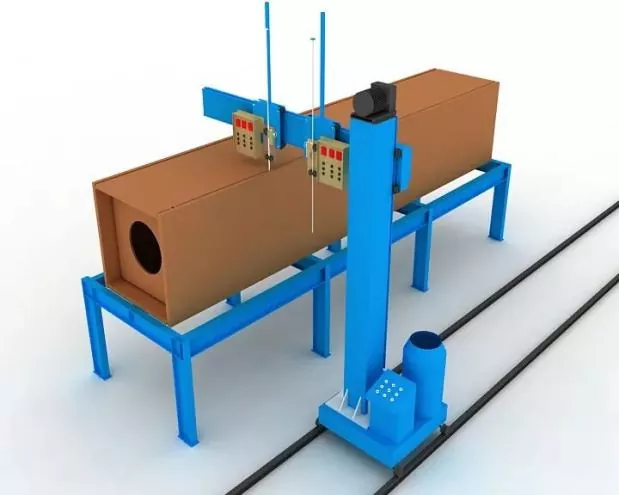
ਕਦਮ 10 ਡਾਇਆਫ੍ਰਾਮ ਇਲੈਕਟ੍ਰੋਸਲੈਗ ਵੈਲਡਿੰਗ |
ਡਾਇਆਫ੍ਰਾਮ ਲਈ ਸਿੰਗਲ-ਸਾਈਡ ਇਲੈਕਟ੍ਰੋਸਲੈਗ ਵੈਲਡਿੰਗ ਨੂੰ ਅਪਣਾਇਆ ਜਾਂਦਾ ਹੈ। |
|
|
ਚਾਪ ਸ਼ੁਰੂ ਕਰਨ ਅਤੇ ਬੁਝਾਉਣ ਲਈ ਕਾਪਰ ਸਲੀਵਜ਼ ਵੈਲਡਿੰਗ ਦੌਰਾਨ ਇਲੈਕਟ੍ਰੋਸਲੈਗ ਵੈਲਡਿੰਗ ਛੇਕਾਂ ਦੇ ਉਪਰਲੇ ਅਤੇ ਹੇਠਲੇ ਖੁੱਲਣ 'ਤੇ ਸਥਾਪਿਤ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ। |
||
|
ਵੈਲਡਿੰਗ ਕਰੰਟ ਅਤੇ ਵੋਲਟੇਜ ਨੂੰ ਪੂਰੀ ਵੈਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਸਖਤੀ ਨਾਲ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਵੈੱਬ 'ਤੇ ਇਲੈਕਟ੍ਰੋਸਲੈਗ ਵੈਲਡਿੰਗ ਖੇਤਰ ਦੇ ਰੰਗ ਬਦਲਣ ਵੱਲ ਧਿਆਨ ਦਿੱਤਾ ਜਾਵੇਗਾ। |
||
|
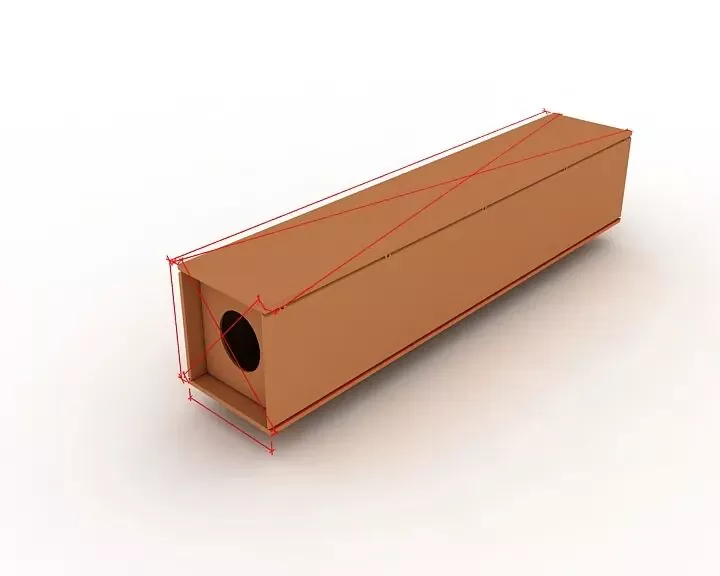
ਕਦਮ 11 ਸਮੁੱਚੀ ਜਾਂਚ |
ਨਿਰੀਖਣ ਦੌਰਾਨ, ਇਹ ਜਾਂਚ ਕਰਨ 'ਤੇ ਧਿਆਨ ਕੇਂਦਰਿਤ ਕਰੋ ਕਿ ਕੀ ਕੰਪੋਨੈਂਟ ਦੀ ਲੰਬਾਈ, ਵਿਕਰਣ ਮਾਪ ਅਤੇ ਅੰਤ ਵਾਲੇ ਭਾਗ ਦੇ ਮਾਪ ਡਿਜ਼ਾਈਨ ਅਤੇ ਨਿਰਧਾਰਨ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੇ ਹਨ, ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਤੋਂ ਬਾਹਰ ਦੇ ਸਾਰੇ ਹਿੱਸਿਆਂ ਨੂੰ ਠੀਕ ਕਰਦੇ ਹਨ। |
|
|
ਕਦਮ 12 ਮਿਲਿੰਗ ਸਮਾਪਤ ਕਰੋ |
ਅਸੈਂਬਲੀ ਅਤੇ ਵੈਲਡਿੰਗ ਦੇ ਬਾਅਦ ਸਿਰੇ ਦੇ ਚਿਹਰੇ ਨੂੰ ਮਿਲਾਓ। |
|
|
ਮੈਂਬਰਾਂ ਦੇ ਪੱਧਰ ਅਤੇ ਸਿਰੇ ਦੇ ਚਿਹਰੇ ਅਤੇ ਮਿਲਿੰਗ ਕਟਰ ਦੇ ਵਿਚਕਾਰ ਸਮਾਨਤਾ ਦੀ ਗਰੰਟੀ ਦਿਓ। |
||
|
ਕਦਮ 13 ਸੈਂਡ ਬਲਾਸਟਿੰਗ ਅਤੇ ਜੰਗਾਲ ਹਟਾਉਣਾ |
ਵੈਲਡਿੰਗ ਤੋਂ ਬਾਅਦ ਲੋੜ ਅਨੁਸਾਰ ਰੇਤ ਦੇ ਧਮਾਕੇ ਦੁਆਰਾ ਜੰਗਾਲ ਨੂੰ ਪੂਰਾ ਕਰੋ, ਫਿਰ ਕੋਟਿੰਗ ਨਿਰਮਾਣ ਵਿੱਚ ਤਬਦੀਲ ਕਰੋ। |
|
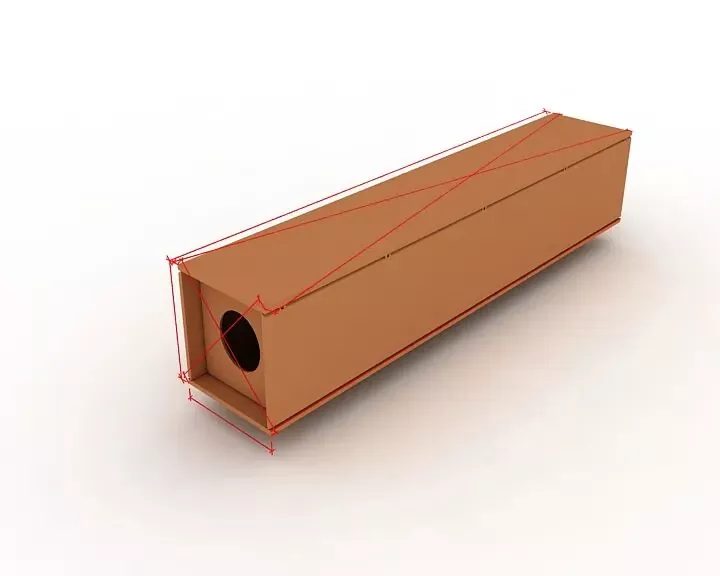
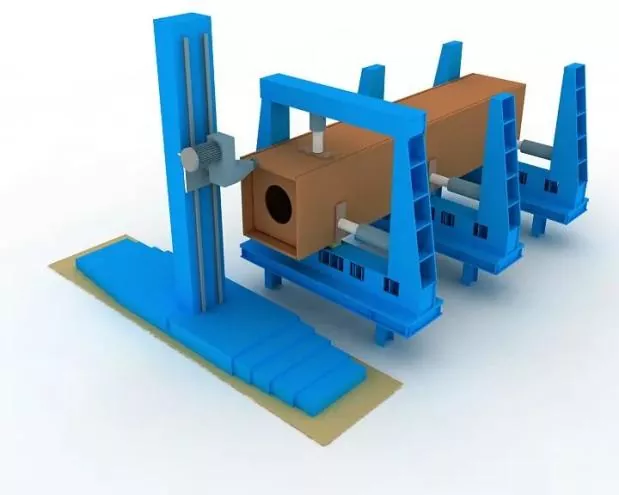
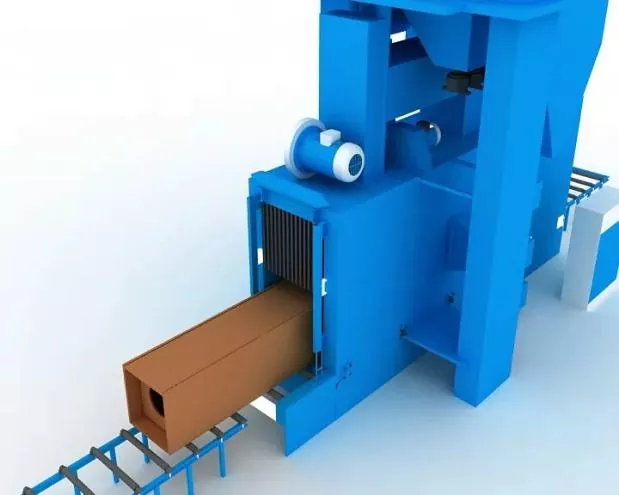
Ⅲ ਅਸੈਂਬਲੀ, ਪੋਜੀਸ਼ਨਿੰਗ ਅਤੇ ਵੈਲਡਿੰਗ ਲਈ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ
|
ਅਸੈਂਬਲੀ ਸ਼ੁੱਧਤਾ |
ਅਸੈਂਬਲੀ ਦੇ ਦੌਰਾਨ: ● ਵੈਲਡਿੰਗ ਵਿਗਾੜ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਲਈ ਉਚਿਤ ਪਾਬੰਦੀਆਂ ਅਪਣਾਈਆਂ ਜਾਣਗੀਆਂ। ● ਵੈਲਡਿੰਗ ਸੁੰਗੜਨ ਭੱਤੇ ਅਤੇ ਵਾਜਬ ਉਲਟ ਵਿਗਾੜ ਨੂੰ ਕੰਪੋਨੈਂਟ ਮਾਪਾਂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਅਤੇ ਸਹੀ ਸ਼ਕਲ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਰਾਖਵਾਂ ਰੱਖਿਆ ਜਾਵੇਗਾ। |
|
ਵੈਲਡਡ ਕਨੈਕਸ਼ਨਾਂ ਦੇ ਨਿਰਮਾਣ ਅਤੇ ਅਸੈਂਬਲੀ ਲਈ ਪ੍ਰਵਾਨਿਤ ਵਿਵਹਾਰ, ਅਤੇ ਨਾਲ ਹੀ ਢਾਂਚਾਗਤ ਹਿੱਸਿਆਂ ਦੀ ਅਯਾਮੀ ਸਹਿਣਸ਼ੀਲਤਾ, ਸਟੀਲ ਸਟ੍ਰਕਚਰਜ਼ (GB 50205) ਦੀ ਨਿਰਮਾਣ ਗੁਣਵੱਤਾ ਦੀ ਮਨਜ਼ੂਰੀ ਲਈ ਕੋਡ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਦੀ ਪਾਲਣਾ ਕਰੇਗੀ। |
|
|
ਅਸੈਂਬਲੀ ਸਥਿਤੀ ਵੈਲਡਿੰਗ |
ਇਹ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਠੋਸ ਤਾਰ ਗੈਸ ਮੈਟਲ ਆਰਕ ਵੈਲਡਿੰਗ (GMAW) ਦੁਆਰਾ ਲਾਗੂ ਕੀਤਾ ਜਾਵੇਗਾ। |
|
ਵੈਲਡਰ |
ਅਸੈਂਬਲੀ ਟੈਕ ਵੈਲਡਿੰਗ ਵਿੱਚ ਲੱਗੇ ਵੈਲਡਰਾਂ ਕੋਲ ਬਿਲਡਿੰਗ ਸਟੀਲ ਸਟ੍ਰਕਚਰਜ਼ (JGJ81) ਦੀ ਵੈਲਡਿੰਗ ਲਈ ਤਕਨੀਕੀ ਨਿਰਧਾਰਨ ਵਿੱਚ ਦਰਸਾਏ ਅਨੁਸਾਰੀ ਯੋਗਤਾ ਸਰਟੀਫਿਕੇਟ ਰੱਖਣੇ ਚਾਹੀਦੇ ਹਨ। |
|
ਟੈਕ ਵੇਲਡ ਦੀ ਸਥਿਤੀ |
ਟੈਕ ਵੇਲਡਾਂ ਦੀ ਸਥਿਤੀ: ਟੈਕ ਵੇਲਡਾਂ ਨੂੰ ਰਸਮੀ ਵੇਲਡਾਂ ਦੀ ਸ਼ੁਰੂਆਤ ਅਤੇ ਅੰਤ ਤੋਂ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਉਹਨਾਂ ਨੂੰ ਕੋਨਿਆਂ, ਕਿਨਾਰਿਆਂ, ਸਿਰਿਆਂ ਅਤੇ ਢਾਂਚਾਗਤ ਤਾਕਤ ਅਤੇ ਕਾਰੀਗਰੀ ਦੇ ਨੁਕਸ ਦਾ ਖ਼ਤਰਾ ਵਾਲੇ ਹੋਰ ਨਾਜ਼ੁਕ ਖੇਤਰਾਂ 'ਤੇ ਨਹੀਂ ਰੱਖਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। |
|
ਟੀ-ਜੁਆਇੰਟਸ ਲਈ, ਟੇਕ ਵੈਲਡਿੰਗ: ਦੋਵਾਂ ਪਾਸਿਆਂ 'ਤੇ ਸਮਮਿਤੀ ਢੰਗ ਨਾਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ; ਇਸ ਦੌਰਾਨ, ਗਰੋਵ ਦੇ ਅੰਦਰ ਟੈਕ ਵੈਲਡਿੰਗ ਨੂੰ ਜਿੰਨਾ ਸੰਭਵ ਹੋ ਸਕੇ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ। ਪੂਰੀ ਪ੍ਰਵੇਸ਼ ਗਰੋਵ ਵੈਲਡਿੰਗ ਲਈ: ਬੈਕ ਗੌਗਿੰਗ ਲਈ ਗਰੋਵ 'ਤੇ ਟੈਕ ਵੈਲਡਿੰਗ ਕੀਤੀ ਜਾਵੇਗੀ, ਉਦਾਹਰਨ ਲਈ, ਬੈਕ ਗੌਗਿੰਗ। |
|
|
ਵੈਲਡਿੰਗ ਬੈਕਿੰਗ ਪਲੇਟਾਂ ਦੇ ਅਸੈਂਬਲੀ ਅਤੇ ਵੈਲਡਿੰਗ ਪੋਜੀਸ਼ਨਾਂ ਦੇ ਨਾਲ-ਨਾਲ ਰਨ-ਆਨ ਅਤੇ ਰਨ-ਆਫ ਪਲੇਟਾਂ ਸੰਬੰਧਿਤ ਮਾਪਦੰਡਾਂ ਦੀ ਪਾਲਣਾ ਕਰਨਗੀਆਂ |
|
|
ਵੈਲਡਿੰਗ ਸਮੱਗਰੀ |
ਅਸੈਂਬਲੀ ਅਤੇ ਟੈਕ ਵੈਲਡਿੰਗ ਲਈ ਵਰਤੀਆਂ ਜਾਣ ਵਾਲੀਆਂ ਵੈਲਡਿੰਗ ਸਮੱਗਰੀਆਂ ਰਸਮੀ ਵੈਲਡਿੰਗ ਲਈ ਇਕਸਾਰ ਹੋਣਗੀਆਂ, ਅਰਥਾਤ, ਅਧਿਕਾਰਤ ਵੈਲਡਿੰਗ ਵਿੱਚ ਉਹੀ ਵੈਲਡਿੰਗ ਸਮੱਗਰੀ ਅਪਣਾਈ ਜਾਵੇਗੀ। |
|
ਉੱਚ-ਤਾਕਤ ਸਟੀਲ ਅਤੇ ਘੱਟ-ਸ਼ਕਤੀ ਵਾਲੇ ਸਟੀਲ ਵਿਚਕਾਰ ਅਸੈਂਬਲੀ ਵੈਲਡਿੰਗ ਲਈ, ਵੈਲਡਿੰਗ ਸਮੱਗਰੀ ਨੂੰ ਘੱਟ-ਸ਼ਕਤੀ ਵਾਲੇ ਸਟੀਲ ਗ੍ਰੇਡ ਦੇ ਅਨੁਸਾਰ ਚੁਣਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। |
ਸੰਬੰਧਿਤ ਖ਼ਬਰਾਂ
- Eihe ਸਟੀਲ ਢਾਂਚੇ ਵੱਲੋਂ ਰਾਸ਼ਟਰੀ ਦਿਵਸ ਦੀਆਂ ਸ਼ੁਭਕਾਮਨਾਵਾਂ
- ਸਫਲ ਪਹਿਲੀ ਲਹਿਰ! ਏਸ਼ੀਆ ਪੈਸੀਫਿਕ ਮੋਰੋਕੋ ਪ੍ਰੋਜੈਕਟ Eihe ਸਟੀਲ ਦੁਆਰਾ ਕੀਤਾ ਗਿਆ
- ਯੋਗਤਾ ਨਵਿਆਉਣ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦਿੱਤੀ ਗਈ! Eihe ਲਗਾਤਾਰ ਗਲੋਬਲ ਮਾਰਕੀਟ ਫੁੱਟਪ੍ਰਿੰਟ ਦਾ ਵਿਸਤਾਰ ਕਰਦਾ ਹੈ
- ਹਵਾਈ ਅੱਡਿਆਂ ਅਤੇ ਸਟੇਸ਼ਨਾਂ ਲਈ EHSS ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਡਿਲਿਵਰੀ
- ਗਲੋਬਲ ਵਿਕਾਸ 'ਤੇ ਫੋਕਸ: ਸ਼ੈਡੋਂਗ ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਇੰਡਸਟਰੀ ਐਸੋਸੀਏਸ਼ਨ ਨੇ ਉਦਯੋਗਿਕ ਅੰਤਰਰਾਸ਼ਟਰੀਕਰਨ 'ਤੇ ਅਨੁਭਵ ਐਕਸਚੇਂਜ ਕਾਨਫਰੰਸ ਸਫਲਤਾਪੂਰਵਕ ਆਯੋਜਿਤ ਕੀਤੀ
- EHSS ਨੇ ਪੂਰੀ ਸਫਲਤਾ ਨਾਲ ਕਿੰਗਦਾਓ ਵਿੱਚ 8ਵੇਂ ਸ਼ੈਡੋਂਗ ਸਟੀਲ ਸਟ੍ਰਕਚਰ ਉੱਚ-ਗੁਣਵੱਤਾ ਵਿਕਾਸ ਫੋਰਮ ਅਤੇ 2026 SSSIA ਸਲਾਨਾ ਕਾਨਫਰੰਸ ਦੀ ਪੂਰੀ ਮੇਜ਼ਬਾਨੀ ਕੀਤੀ
ਮੈਨੂੰ ਇੱਕ ਸੁਨੇਹਾ ਛੱਡੋ